封堵用三通(四通)pdf
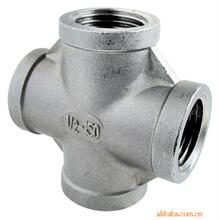
本标准规定了封堵用三通、四通(以下简称管件)的分类、符号和代号、尺寸公差、材
下列文件对于本文件的应用是必不可少的。凡是注日期的引用文件,仅所注日期的版本
适用于本文件。凡是不注日期的引用文件,其最新版本(包括所有的修改单)适用于本文件。
用于管道开孔,封堵作业,三通主管沿轴向位置剖开,形成上下护板的全包围式特制三
用于管道筒式封堵作业,四通主管沿轴线剖开形成上下护板,下护板带有突出密封腔体
1)根据需要,用户可要求成品管件按相应的压力管道规范给出的数学分析法或其他应力分
2)按附录B的规定进行验证性压力试验并由此确定管件的厚值。必要时,应提供相应的
6.1.1用于制造管件的材料牌号、等级应符合合同或设计文件规定。管件常用材料见表2~
6.1.2材料应有质量合格证书或质量保证书,材料质量应符合相应的材料技术标准要求。进
口材料除应符合合同规定的有关国家的技术标准外,还应有原产地证明及入境货物检验检疫
6.1.3所有材料应按炉批号进行化学成分和力学性能复验,经确认符合相应的材料标准要求
6.1.4合金钢材料应逐件进行光谱复,并应按炉批号进行金相组织和硬度检验,金相组织和
6.1.5材料代用时应遵循同类材料代用的原则,且应经过设计单位批准后方可代用。
6.1.6所有材料均应将牌号、规格、炉批号、厂名或商标等标识清楚。所有材料应按牌号、
规格分类存放,存放材料的设施及环境条件不应使材料产生变形、腐蚀、损伤等。奥氏体不
6.2.2下料前应对每根钢管进行外观、直径和壁厚检验,需要时应进行无损检测。
6.3.1用于制作管件的钢板不应有分层,钢板表面不应有裂纹、气泡、结疤、折叠和夹杂等
6.3.2下料前应对每张钢板进行外观和壁厚检验。厚度大于或等于25mm的钢板应逐张进行
6.5.1用于管件本体焊缝的焊接材料应与焊接工艺评定所用焊接材料一致,且应符合
7.1.1上下护板筒体可采用弯曲、模压、机械加工等冷加工或热加工方法成形,但成形方法
7.1.2支管可由卷制,锻件切削或无缝管加工而成。支管短节相贯线坡口可采用热加工或冷
切割成型,采用热加工法时应去除坡口表面的氧化皮,并将影响焊接质量的凹凸不平处打磨
7.1.3护板筒体内径应符合图样的要求,为保证内径公差,护板材料壁厚可选大于设计图样
7.1.4护板筒体焊接接头错边量不大于2mm。该焊接接头满足卷制工艺要求。定型后可按照
组对要求去除焊接接头及热影响区,按图纸尺寸要求进行坡口。因工艺需保留的焊接接头,
应置于下护板且与相邻的护板纵向坡口的外圆弧长大于母材壁厚的3倍,且不小于100mm。
7.3.1对开三通(四通)组对或后续加工时,不宜焊接附件;如若无法避免,拆除打磨平滑,
打磨减薄量不应超过设计公称壁厚的5%,打磨完成后应用渗透检测,应无裂纹。
7.3.2支管短节与护板筒体组对时,如图3所示同轴度误差,支管内径轴线与上护板开孔轴
7.3.3支管与护板筒体组对时,如图4所示支管轴线与护板筒体中位面垂直度允许偏差不大
7.3.4上、下护板纵向及端部周向应加工坡口,坡口尺寸及形状宜符合图5的要求,护板厚
度小于等于1.4倍管道壁厚时,无需加工坡口;如厚度大于1.4倍管道厚度坡口形式见图5
a)下护板纵边厚度大于等于26㎜的坡口b)下护板纵边厚度小于26㎜的坡口
1)手工焊上、下护板纵焊缝组对间隙应为3mm~6mm,自动焊上、下护板纵焊缝组对间
1)可采用热加工或冷成型,用热加工法时应去除坡口表面的氧化皮,并将影响焊接质量的
2)开孔中心点位置:以护板筒体纵焊缝中心线外周长与护板筒体长度的1/2的交点
7.4.3由按TSGZ6002或相关规范考试合格并取得相应施焊资质的焊工施焊
7.4.4相贯线角焊缝焊接宜采用多层多道的焊接形式。采用多道焊时,每道摆动宽度不宜超
7.4.5相贯线名或以上焊工进行施焊。在施焊过程每道的焊接接头应错开,且下
当焊缝需要返修时,同一部位的返修次数不宜超过2次。如超过2次,返修前应经制造
7.6.1管件成型及焊后热处理应采用炉内整体加热方法进行,加热设备、加热方法、升降温
8.1.1管件内外表面应光滑,无氧化皮、粘砂、飞溅。管件上不应有裂纹、重皮、折叠、结
疤等缺陷.深度超过公称壁厚5%或大于0.8mm的机械划痕、坑等缺陷应采用机械或打磨方法
予以清除,缺陷清除部位应圆滑过渡,清除缺陷后的壁厚不应小于管件相应部位的要求最小
8.1.2管件的焊缝表面形状尺寸及外观要求按GB150.4-2011中7.3的规定并不得有咬边
8.3.1.1除特殊要求外,产品力学性能试样应从与制造同批管件同炉热处理的产品焊接(原
8.3.1.3产品焊接试件应由焊接该管件的焊工,采用与管件相同的焊接条件、过程和焊接工
8.3.2.1每批管件应进行一次拉伸试验,取样数量1个。母材拉伸试样的取样位置按GB/T2975
的规定,通常取纵向试样,也可取横向式样;拉伸试验结果不低于母材的最小抗拉强度。
8.3.2.2管件为焊接结构时,应另对焊接接头进行一次横向拉伸试验,焊接接头
2、成为VIP后,下载本文档将扣除1次下载权益。下载后,不支持退款、换文档。如有疑问请联系我们。
3、成为VIP后,您将拥有八大权益,权益包括:VIP文档下载权益、阅读免打扰、文档格式转换、高级专利检索、专属身份标志、高级客服、多端互通、版权登记。
4、VIP文档为合作方或网友上传,每下载1次, 网站将根据用户上传文档的质量评分、类型等,对文档贡献者给予高额补贴、流量扶持。如果你也想贡献VIP文档。上传文档
【高考专项复习】最新精编高考物理一轮复习专题17 近代物理(知识清单).pdf
【新教材】2026-2027学年统编版九年级语文上册全册(教学设计)教案.pdf
Unit 2 My friends第2课时 Part A Let’s learn & Listen and chant(教学课件)英语人教PEP版四年级上册2026秋.ppt
[北海市]2025广西北海市随军家属定向安置招聘25人笔试历年参考题库典型考点附带答案详解.docx
2025年职业技能网约配送员理论知识-理论知识参考题库含答案解析(5卷).docx
原创力文档创建于2008年,本站为文档C2C交易模式,即用户上传的文档直接分享给其他用户(可下载、阅读),本站只是中间服务平台,本站所有文档下载所得的收益归上传人所有。原创力文档是网络服务平台方,若您的权利被侵害,请发链接和相关诉求至 电线) ,上传者
Kaiyun云开官方网站
地址:内蒙古自治区鄂尔多斯市东胜区九盛丽景花园6-1-2003室
电话:0472-5889996
邮箱:554410236@qq.com
 扫描进入手机站